


Enjeksiyon kalıplama, erimiş malzemeyi kapalı bir kalıba iterek, sertleşmesini sağlayarak ve şekillendirilmiş parçayı çıkararak plastik parçalar yapar. Kalıp geometriyi sağlar; makine döngüyü tekrarlar. Bu makale, plastiğin şekillendirmek için ısıtıldığı ve çıkarılmak üzere soğutulduğu geleneksel termoplastik enjeksiyon kalıplamaya odaklanmaktadır.1
Paketlemede bu işlem, kapaklar ve pompalara ve püskürtücülere monte edilen birçok plastik parça için kullanılır. Bitmiş bir losyon pompası birkaç bileşeni bir araya getirir. Görünür şekli, tüm mekanizmanın tek parça halinde kalıplandığı anlamına gelmez.
Plastik kalıba nasıl girer?
Katı plastik topaklar hazneden makinenin namlusuna düşüyor. Dönen bir vida malzemeyi ileri doğru hareket ettirirken namlu ısıtıcıları ve vidanın kesme hareketi ısı sağlar. Malzeme akıcı bir eriyik haline gelir ve vida bir sonraki atış için yeterli miktarda ölçüm yapar.1
Enjeksiyon sırasında vida, koç görevi görerek kendi ekseni boyunca ileri doğru hareket eder. Eriyiği bir nozülden ve kalıbın besleme kanallarından parça oluşturma alanına iter. Plastiğin bu boşluğa girdiği açıklığa kapı denir.2
Bunlar iki farklı vida hareketidir: Döndürme malzemeyi hazırlar; ileri hareket onu enjekte eder. Peletler, bileşeni şekillendiren boşluğa girmeden önce erimiş plastik haline gelir.
Komple enjeksiyon kalıplama döngüsü
Bir atış hazır olduğunda döngü, kalıbın kapatılması, doldurulması, paketlenmesi ve tutulması, soğutulması ve parçanın çıkarılmasıyla devam eder. Bu aşamalar, bazı eylemler örtüşse de çalışma sırasını tanımlar.3
1. Kalıbı kapatın ve sıkıştırın
Kalıp yarımları bir araya gelir. Makine plastik enjekte ederken kenetleme ünitesi bunları kapalı tutar.
Sıkıştırma kuvveti aleti kapalı tutar. Enjeksiyon basıncı eriyiği içine doğru hareket ettirir.
2. Boşluğu doldurun
Vida, hazırlanan eriyiği besleme sistemi boyunca ilerleterek ilerler. Plastik, bileşenin duvarlarını ve diğer kalıplanmış özelliklerini tanımlayan alanı kaplar.
Doldurma şekli oluşturur ancak parçanın çıkarılmadan önce paketlenmesi ve yeterli soğutulması gerekir.
3. Paketleyin ve tutun
Plastik soğudukça hacmi değişir. Tutma basıncı, kapı açık kalırken ek eriyiğin içeri girmesine izin vererek daralmanın telafi edilmesine yardımcı olur.
Kapı donduğunda o parçaya giden yolu kapatıyor. Tutma süresinin etkin kapak kapatmanın ötesine uzatılması, boşluğa malzeme eklenmesini engellemez.4
4. Parça çıkarılabilene kadar soğutun
Isı, dolum sırasında eriyikten ayrılmaya başlar ve paketleme boyunca devam eder. Ayrı olarak adlandırılan soğutma aşaması, kalıp açılmadan önce gereken ek süredir; tutma bittikten sonra soğutma aniden başlamaz.
Bu süre zarfında makine bir sonraki atışa hazırlanabilir. Gerekli süre parçaya ve işleme koşullarına bağlıdır.4
5. Kalıbı açın ve parçayı çıkarın
Bileşen yeterince sert olduğunda kalıp açılır. Bir çıkarma mekanizması onu serbest bırakır ve ardından alet bir sonraki döngü için kapanır.
İtici pimler parça çıkarma yöntemlerinden biridir. Çıkarma düzeni bileşenin geometrisine uygun olmalıdır.3

Enjeksiyon kalıbının içinde ne olur?
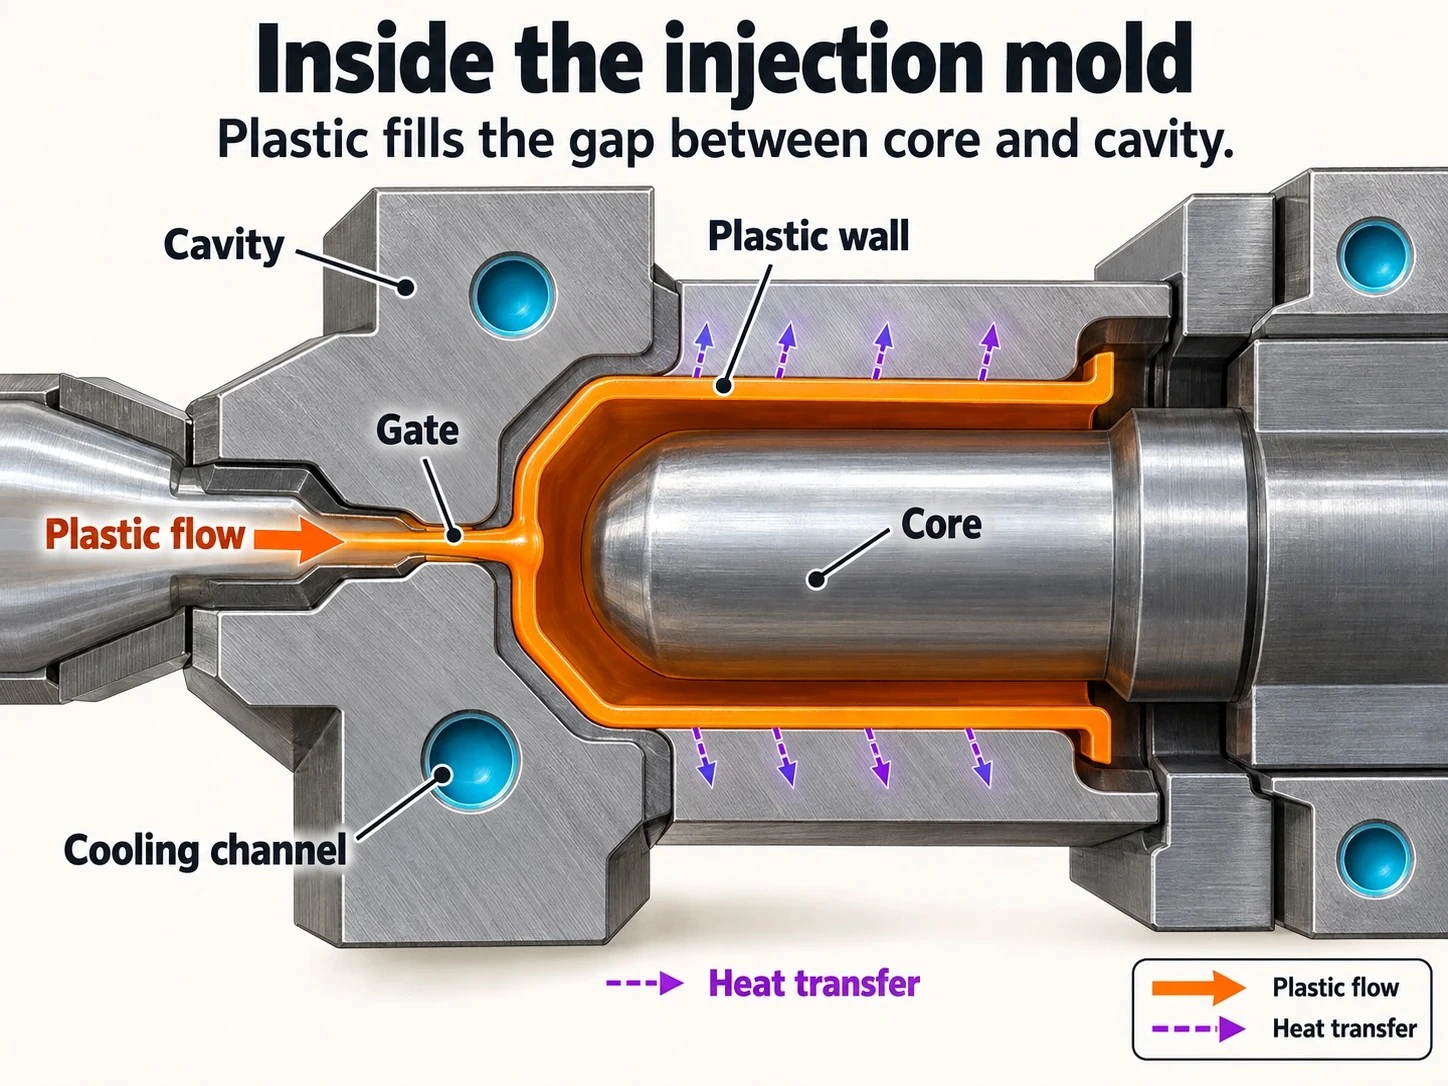
Basit bir açık kapak, alet ile plastik arasındaki ilişkiyi açıklamaya yardımcı olur. Bir dış boşluk, kapağın dış yüzeyini tanımlar. İçeride açık kalması gereken alanı metal bir çekirdek kaplar. Eriyik aralarındaki boşluğu doldurarak kapak duvarını oluşturur.
Bu, daha kalın bir plastik duvarın, ilgili işleme yüzeyleri arasında daha büyük bir boşluk gerektirdiği anlamına gelir. Plastik, çekirdeğin halihazırda kapladığı alanı dolduramaz. Bu nedenle enjeksiyon kalıplama, içi açık parçaların yanı sıra katı görünen parçalar da üretebilir.
Basınç ve sıcaklık, bu şeklin başarılı bir şekilde yeniden üretilip üretilemeyeceğini etkiler. Kapı doldurma ve paketleme sırasında giriş yolu sağlar. Çevreleyen alet ısıyı uzaklaştırır ve soğutma kanalları ısı transferinin kontrol edilmesine yardımcı olur. Yeterli soğutmanın ardından alet, bileşeni ayırır ve serbest bırakır. Kalıp tasarımı beslemeyi, ısıyı gidermeyi ve çıkarmayı koordine eder.4
Bir ambalaj parçası için bu, üretimi fonksiyonla birleştirir. Dış kısım müşteri tarafından görülebilirken, iç kısımda başka bir bileşen bulunmalıdır. Alet tasarlanırken her iki yüzeyin de dikkate alınması gerekir.
Hangi malzemeler kullanılıyor?
Birçok termoplastik enjeksiyonla kalıplanabilir. Polipropilen veya PP, İngiliz Plastik Federasyonu tarafından tanımlanan yaygın malzemelerden biridir.1
FAMER'ın ürün yelpazesindeki pek çok aksesuar PP kullanır. Ancak pompa bir montajdır: aktüatörü, mahfazası, contaları, daldırma borusu ve diğer parçaları farklı malzeme özelliklerine sahip olabilir. Bir ürünün "esas olarak PP" olduğuna ilişkin ifade, tam bir malzeme listesi olarak yorumlanmamalıdır.
Malzeme seçiminin aynı zamanda parçanın işini de takip etmesi gerekir. Hareketli veya yalıtımlı bir bileşenin dekoratif bir dış kaplamadan farklı gereksinimleri vardır. Alıcılar, özellikle formülle temas ettiği veya başka bir yüzeyle eşleştiği yerde ilgili parçanın malzemesini doğrulamalıdır.
Ahşap damarlı ve metalik kaplamalar görünümü tanımlar. Kaplamanın altındaki malzemeyi kendi başlarına oluşturmazlar.
Paketleme uygulamaları: pompalar, püskürtücüler ve kapaklar
FAMER'ın aksesuar yelpazesinde ahşap taneli losyon pompaları, tetikli püskürtücüler, köpük pompaları ve kapaklar bulunur. Bu örnekler, bitmiş montajı üretim süreçlerinin ürettiği ayrı parçalardan ayırmaya yardımcı olur.
Losyon pompası yapımında enjeksiyonla kalıplanmış parçalar kullanılır. Örneğin, yayınlanmış bir losyon pompası patenti, bir nozül kafası, piston, kap kapağı, mahfaza ve yay içeren bir düzeneği tarif etmekte ve bunun enjeksiyonla kalıplanmış parçalarını tartışmaktadır. Her losyon pompası için bir spesifikasyon yerine tek bir tasarımı göstermektedir.5
|
Aksesuar |
Dikkate alınması gereken parçalar ve özellikler |
Ayrım neden önemlidir? |
|
Losyon pompası |
Aktüatör, şişe kapağı ve dahili pompa bileşenleri |
Görünen kafa, monte edilmiş mekanizmanın yalnızca bir parçasıdır |
|
Tetikli püskürtücü |
Tetik, dış muhafaza, nozul ve şişe bağlantısı |
Kalıplama ve montaj sonrasında parçalar birlikte çalışmalıdır |
|
Köpük pompası |
Aktüatör, kapatma ve dahili dağıtım bileşenleri |
Dış şekil tek başına iç tasarımın tamamını ortaya çıkarmaz |
|
Kapak |
Dış duvar, iç montaj özellikleri ve ayrı dekoratif katmanlar |
Bitmiş bir kapak birden fazla malzeme veya bileşen içerebilir |
Losyon pompaları ve ahşap damarlı yüzeyler
Bir losyon pompasında aktüatör, kullanıcının parmağıyla bastığı kısımdır. Bunun altındaki kapak düzeneği şişeye bağlar. Enjeksiyonla kalıplanmış bir aktüatörde araç, söz konusu parçanın dış profilini ve dahili özelliklerini tanımlar; diğer dağıtım bileşenleri onunla birlikte monte edilir.
Ahşap damarlı örnek, yuvarlak bir yakanın üzerinde geniş bir aktüatöre sahiptir. Yakanın yüzey görünümü, altındaki malzeme ve yapıdan ayrı bir özelliktir.
Karşılaştırma yapan alıcılar içinlosyon pompası ambalajı, bileşen malzemeleri ve eşleşen şişenin yanında görünür kaplamayı onaylayın.
Tetikli püskürtücüler ve köpük pompaları
Sağlanan sprey örneği, tetikli bir püskürtücüdür: başlığın altında bir kol bulunur ve kullanıcının parmakları tarafından çalıştırılır. Küçük, parmakla çalıştırılan ince sis pompasından ayırt edilmelidir.
Köpük pompası örneğinin daha geniş bir dağıtım kafası ve farklı bir düzeneği vardır. Enjeksiyon kalıplama bireysel plastik şekiller üretir; monte edilmiş dağıtım mekanizması pompalama işlevini yerine getirir. Kalıplanmış bir aktüatör tek başına çalışan bir pompa değildir.
Bir seçim yaparkensprey şişesiveyaköpük pompası paketi, şişe bağlantısı ve dağıtım davranışı da dahil olmak üzere birleştirilmiş kombinasyonu onaylayın.
Kapaklar ve dekoratif kapaklar
Kapaklar ve kapaklar enjeksiyonlu kalıplama uygulamalarıdır.1
Birlikte verilen gümüş kaplamalı kapak şeffaf bir dış kenara ve yansıtıcı bir iç görünüme sahiptir. Bileşen çizimi, bu katmanların nasıl oluşturulduğunu ve hangi parçaların kalıplandığını belirlemelidir.

Ahşap taneli losyon pompası, tetikli püskürtücü, köpük pompası ve kapak. Montajı yapılan ürünler farklı malzeme özelliklerine sahip ayrı ayrı yapılmış parçalar içerebilir.
Enjeksiyon kalıplama vs şişirme kalıplama
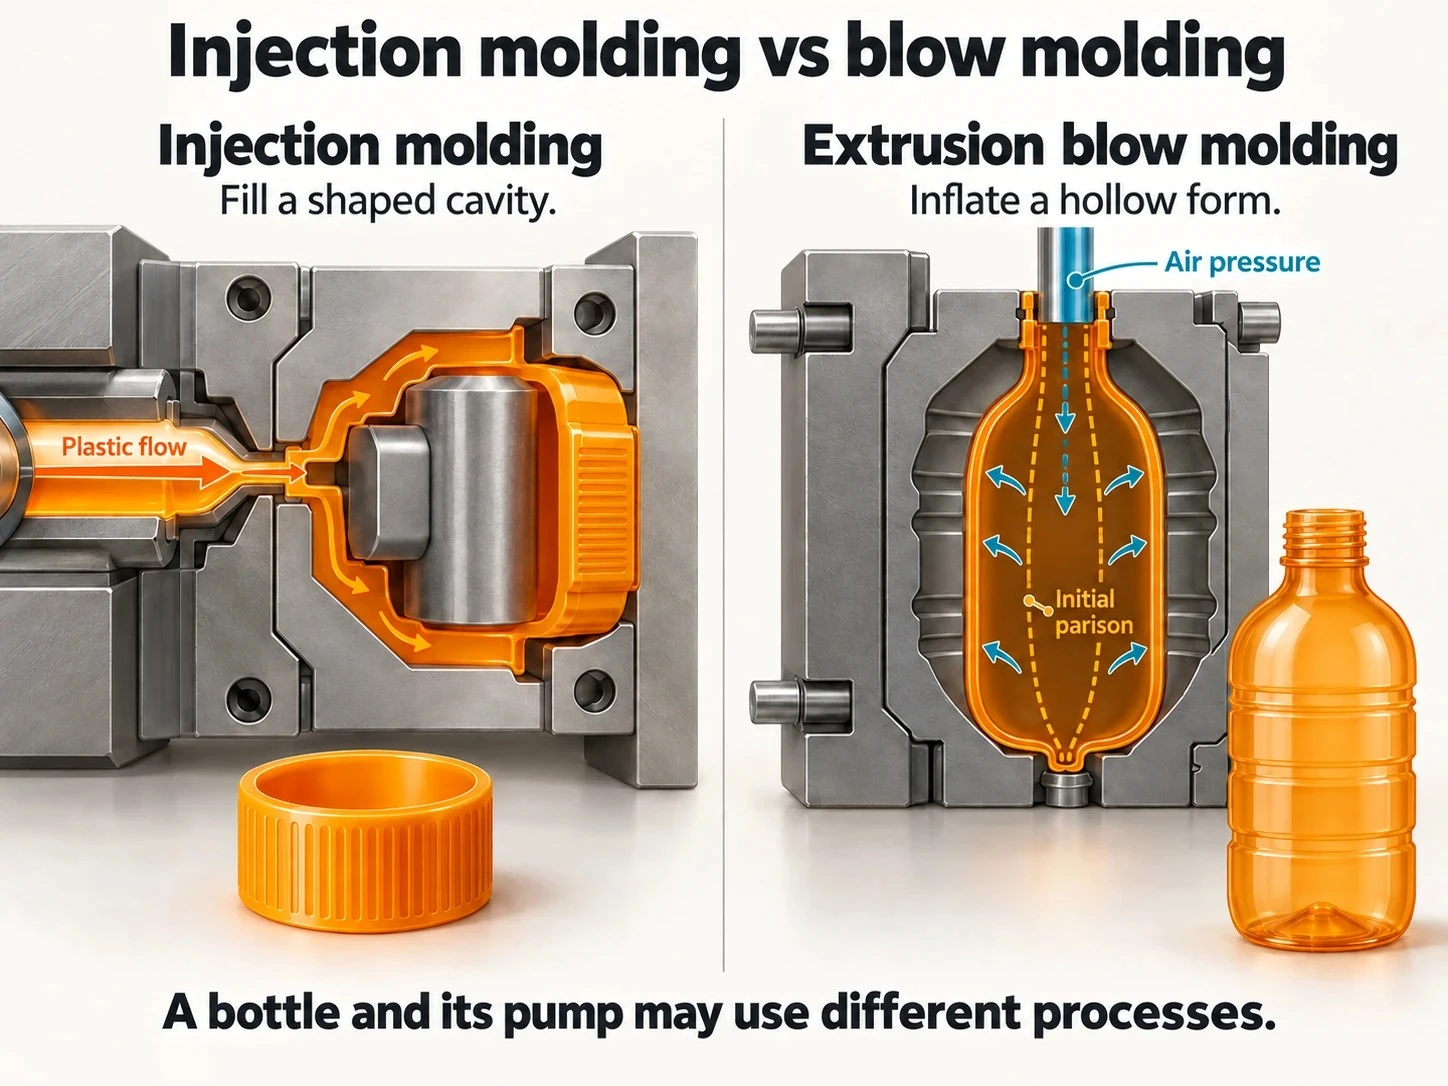
Enjeksiyon kalıplama, bir aletin içindeki şekillendirilmiş alanı doldurur. Üfleme kalıplama, ısıtılmış plastik formu hava basıncı kullanarak kalıbın duvarlarına doğru genişletir.
Ekstrüzyon üflemeli kalıplamada başlangıç formu parison adı verilen içi boş bir tüptür. Kalıp etrafını kapatır, hava şişirir ve kap serbest bırakılmadan önce soğur.6
|
Özellik |
Enjeksiyon kalıplama |
Şişirme |
|
Ana şekillendirme eylemi |
Erime, takımlama tarafından tanımlanan alanı doldurur |
Hava, ısıtılmış bir plastik formu genişletir |
|
Tanıdık paketleme uygulaması |
Kapaklar ve plastik dağıtım bileşenleri |
İçi boş konteyner gövdeleri |
|
Bir iç mekan nasıl oluşturulur? |
Bir çekirdek açık bir iç alanı tanımlayabilir |
Enflasyon genişlemiş içi boş gövdeyi yaratır |
Bir paket her iki rotayı da birleştirebilir. Şişe gövdesi üflemeli kalıplanabilirken, ayrı olarak üretilen plastik bileşenler de pompaya veya kapağa monte edilir.
İşlemler arasında da doğrudan bir bağlantı vardır: Enjeksiyonlu gerdirmeli üflemeli kalıplama, enjeksiyonla kalıplanmış bir ön kalıpla başlar, bu daha sonra gerilir ve bir kaba şişirilir.7
Şişe oluşturma adımları için bkz.üflemeli kalıplama plastik şişeleri nasıl yapar?
Alıcılar bir bileşeni seçmeden önce neyi onaylamalıdır?
Mevcut bir pompa veya kapak halihazırda proje gereksinimlerini karşılıyor olabilir. Özel bir şekle ihtiyaç duyulduğunda, kalıplamaya başlamadan önce çizimi ve amaçlanan montajı gözden geçirin.
Bir pompa için paketin tamamına odaklanın: şişe bağlantısı, amaçlanan formül, dağıtım gereksinimleri ve görünür yüzey. Hangi parçaların belirli bir malzemeye ihtiyacı olduğunu ve numune onayı sırasında neyin değerlendirileceğini belirleyin.
Özel kalıplama öneriliyorsa kalıp ücretini bileşen fiyatından ayrı olarak isteyin. Teklifin hangi numuneleri, tasarım revizyonlarını ve denetim kayıtlarını kapsadığını netleştirin.
FAMER ile pompa, püskürtücü veya kapak hakkında görüşmek için, bir referans görseli veya örneği, amaçlanan formülü, eşleşen şişeyi ve beklenen sipariş miktarını paylaşın. Bu ayrıntılar mevcut seçeneklerin daraltılmasına yardımcı olur.
Sık sorulan sorular
Komple bir pompa kafası tek bir enjeksiyonlu kalıplama işleminde mi yapılıyor?
Bir pompa genellikle bir dağıtım mekanizmasına monte edilen ayrı ayrı yapılmış parçalar içerir. Aktüatörü, kapağı, mahfazası ve diğer bileşenleri ayrı ayrı ele alınmalıdır. Enjeksiyonla kalıplanmış bir parça birçok özelliği birleştirebilir ancak bu, pompanın tamamının tek bir kalıplama olduğu anlamına gelmez.5
Enjeksiyon kalıplama küçük siparişler için uygun mudur?
Takım maliyeti ekonomiyi etkiler. Mevcut bir kalıpla yapılan mevcut bir bileşen, yeni bir özel tasarımdan farklı bir satın alma kararı sunabilir. Tüm enjeksiyon kalıplı ürünler için tek bir minimum siparişin geçerli olduğunu varsaymak yerine, projeye özel miktarlar ve fiyatlandırma isteyin.
Plastik kalıbın içinde erimiş mi?
Peletler enjeksiyondan önce makine haznesinde erir. Namlu ısıtıcıları ve dönen vida, bunların akışkan bir malzemeye dönüştürülmesine yardımcı olur. Kalıp daha sonra bu eriyiği alır ve ısıyı uzaklaştırır, böylece parça serbest bırakılacak kadar sert hale gelebilir. ¹
Enjeksiyon kalıplama iç boşluklu parçalar üretebilir mi?
Bir kapağın iç kısmı açık olabilir çünkü kalıplama sırasında metal bir çekirdek bu alanı kaplar. Plastik etrafındaki duvarı oluşturur. Bu, bir şişe gövdesi oluşturmak için içi boş bir başlangıç şeklini dışarıya doğru üflemekten farklıdır. ⁴
Enjeksiyon kalıplama döngüsü ne kadar sürer?
Her parça için tek bir çevrim süresi yoktur. Malzeme özellikleri, duvar kalınlığı, besleme sistemi ve kalıbın soğutulması, piyasaya sürülmeden önce gereken süreyi etkiler. Açma, çıkarma ve kapatma da zaman alır. Bu nedenle bir döngü tahmini belirli bir parça ve aletle ilgili olmalıdır. ⁴
Pompa daldırma boruları da enjeksiyonla kalıplanıyor mu?
Daldırma boruları, uzunluğuna göre kesilmiş sürekli içi boş bir profil üreten ekstrüzyon yoluyla yapılabilir. Britanya Plastik Federasyonu, sprey şişelerindeki daldırma tüplerini ekstrüzyon uygulaması olarak listeliyor. Pompa tertibatının her parçasına enjeksiyonla kalıplanmış muamelesi yapmak yerine seçilen borunun prosesini ve malzemesini onaylayın. ⁸
Referanslar
1. Britanya Plastik Federasyonu: Enjeksiyon Kalıplama. Besleme sistemi, vidalı ısıtma, ortak malzemeler ve kapatma uygulamaları.
2. Açık Üniversite: Plastik Döküm. Pelet besleme ve vida enjeksiyonu.
3. MIT OpenCourseWare: Enjeksiyon Kalıplama I. Döngü aşamaları, bağlama ve parça çıkarma.
4. Ferreira ve diğerleri: Enjeksiyon Kalıplama Sistemlerinin Multidisipliner Optimizasyonu. Paketleme, kapı dondurma, örtüşen işlemler ve takım alt sistemleri.
5. ABD Patenti US8573448B2: Losyon Pompası. Belgelenmiş bir pompa tertibatı ve enjeksiyonla kalıplanmış parçaları; FAMER ürün spesifikasyonu değildir.
6. Britanya Plastik Federasyonu: Ekstrüzyon Şişirme Kalıplama. Parison oluşumu ve enflasyon.
7. Britanya Plastik Federasyonu: Enjeksiyonlu Gerdirmeli Şişirme Kalıplama. Enjeksiyonla kalıplanmış ön kalıplar, ardından gerdirme ve üfleme.
8. Britanya Plastik Federasyonu: Ekstrüzyon Profilleri ve Levha. Sürekli ekstrüzyon, boy kesme ve sprey şişesi daldırma borusu uygulamaları.


